Quando um fabricante de máquinas pergunta sobre o ponto de fusão do alumínio, geralmente não planeja derreter nada. Eles verificando um desenho de soldagem, especificando um alojamento fundido ou confirmando se uma estrutura de perfil extrudado pode ficar próximo a uma fonte de calor. A resposta é simples: o alumínio puro fundido a 660,32ºC , ou 933,47 K/1220,58°F. Tudo além desse valor depende do tipo de liga, das condições de aquecimento e do processo utilizado.
Esse número é mais do que uma resposta trivial: ele decide se uma peça deve ser fundida, extrudada, soldada ou usinada e explica por que o alumínio se comporta de maneira diferente do aço na oficina. As instruções abaixo cobrem o valor de referência, como as ligas o ampliam para uma faixa de fusão e como aplicar essas informações na produção real.
O ponto de fusão do alumínio em resumo
O alumínio tem um dos pontos de fusão mais baixos entre os metais estruturais comuns. O valor de referência aceito para alumínio puro é:
- 660,32ºC (graus Celsius)
- 933,47K (Kelvin)
- 1220,58°F (graus Fahrenheit)
Este valor é medido em alumínio com pureza de cerca de 99,996%. É um verdadeiro ponto de fusão no sentido termodinâmico: a 660,32°C as fases sólidas e líquidas existem em equilíbrio, e o calor adicional converte o alumínio sólido em líquido sem alterar a temperatura. Classes de pureza comercial, ligas fundidas e ligas forjadas se comportam de maneira diferente porque impurezas e adições intencionais espalham a transição ao longo de uma faixa de temperatura.
Por que o ponto de fusão é importante na experiência, fusão e extrusão
Quase todos os processos de produção de alumínio estão posicionados em relação ao ponto de fusão. A peça funciona acima dela, a extrusão abaixo dela e a soldagem cruza-a localmente. Saber onde está o seu processo evita as falhas de qualidade mais comuns.
Fundição: trabalhando com a fase líquida
A descoberta é o único processo principal que ultrapassa totalmente o ponto de fusão. As ligas fundidas sob pressão são mantidas entre aproximadamente 680°C e 740°C, de modo que o metal tenha superaquecimento suficiente para preencher completamente o molde antes do congelamento. Informações sobre o líquido encontrado sobre o superaquecimento disponível; o sólido informa quando uma peça fundida está estável o suficiente para ser ejetada. A profundidade por gravidade e areia segue a mesma lógica em temperaturas moderadamente diferentes.
Soldagem: fusão local com consequências práticas
A soldagem aquece uma pequena zona acima do ponto de fusão, mas o alumínio torna isso mais difícil do que a temperatura sugere. Cada superfície de alumínio carrega uma fina camada de óxido que derrete a aproximadamente 2,072°C, de forma que a camada de óxido permanece sólida enquanto a base metálica abaixo já está fundida. É por isso que a soldagem TIG e MIG depende de corrente alternada e ação de limpeza de óxido, e é por isso que a mais preparação leva a inclusões de óxido e porosidade. O alumínio também não dá nenhum aviso visual antes de derreter: ele não brilha em vermelho como o aço, então uma poça de fusão superaquecida pode entrar em colapso sem qualquer sinal óbvio.
Extrusão: conformação a quente abaixo do ponto de fusão
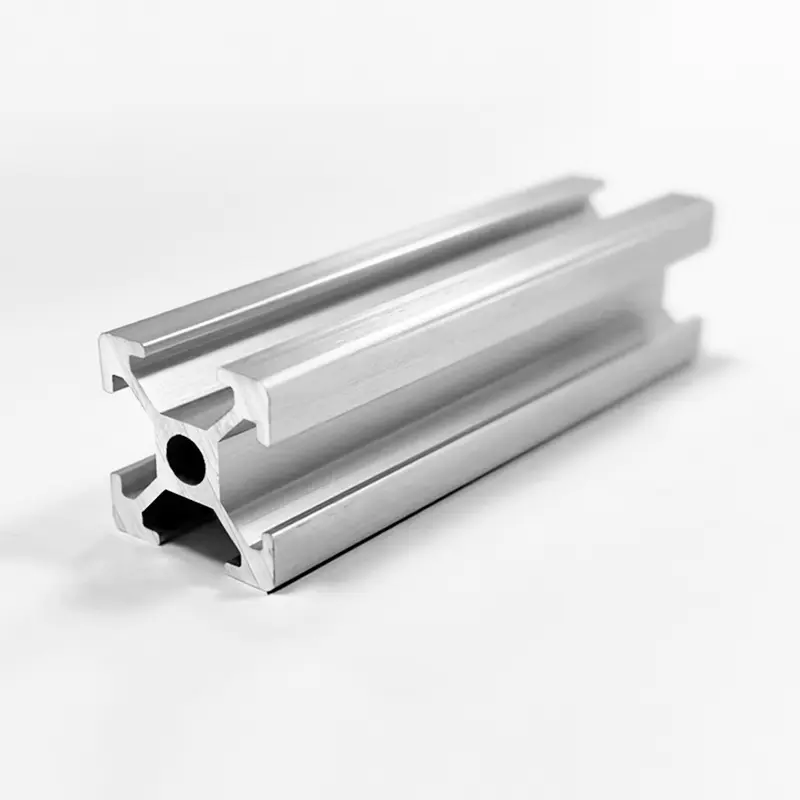
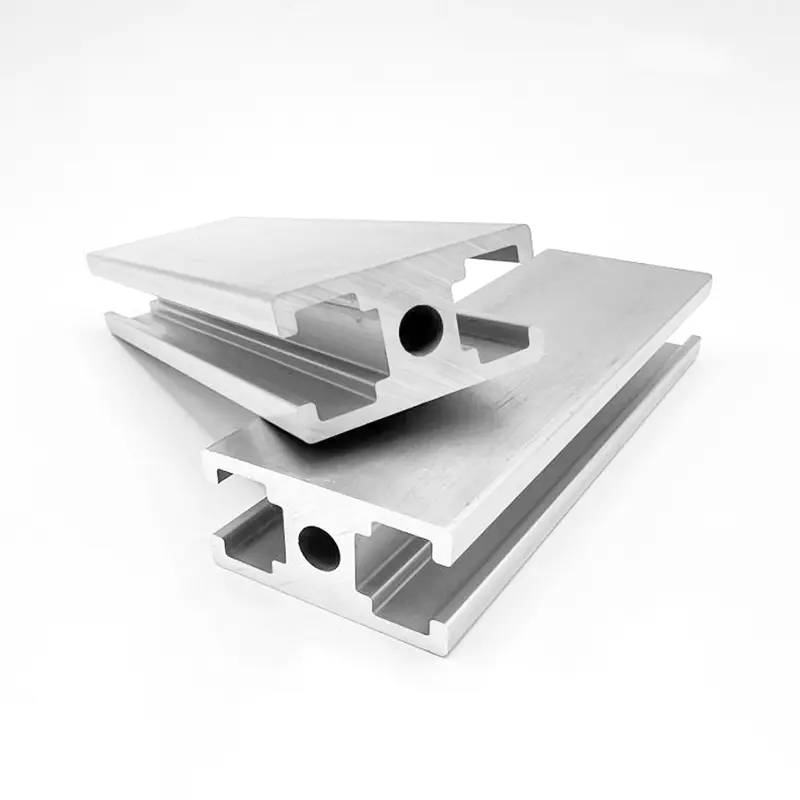
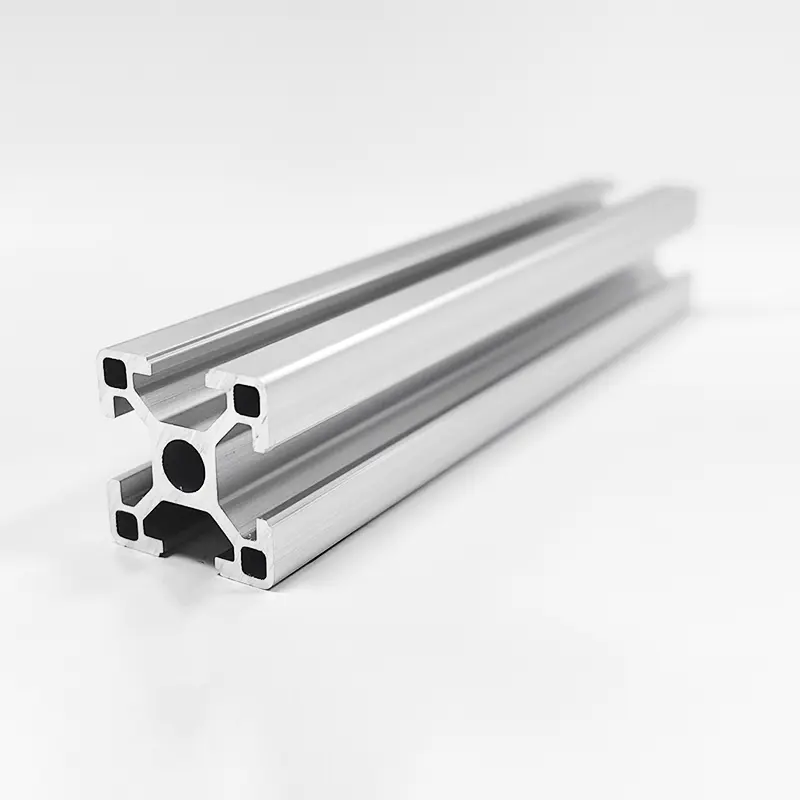
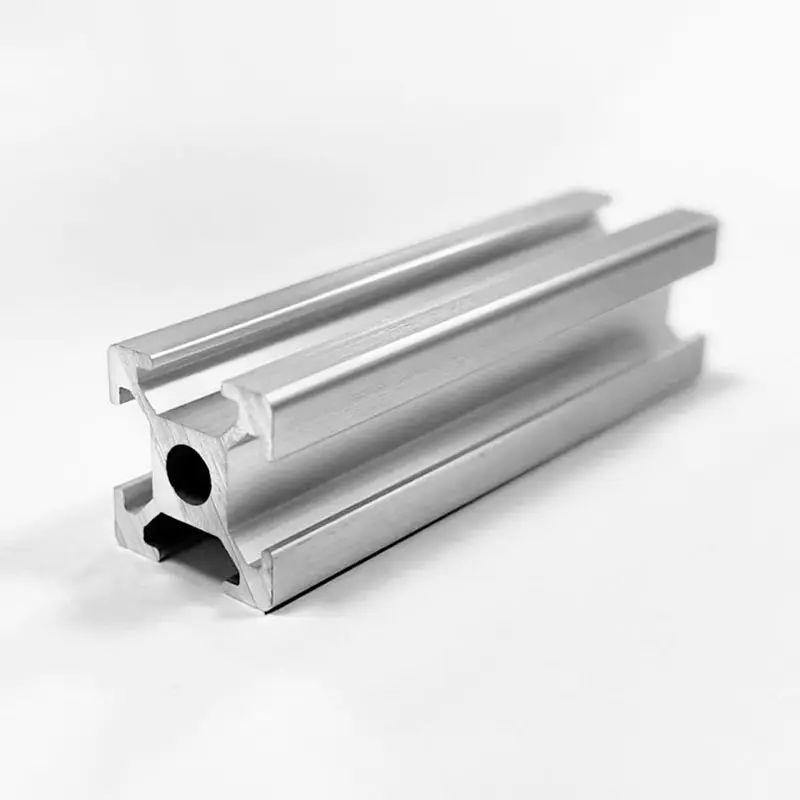
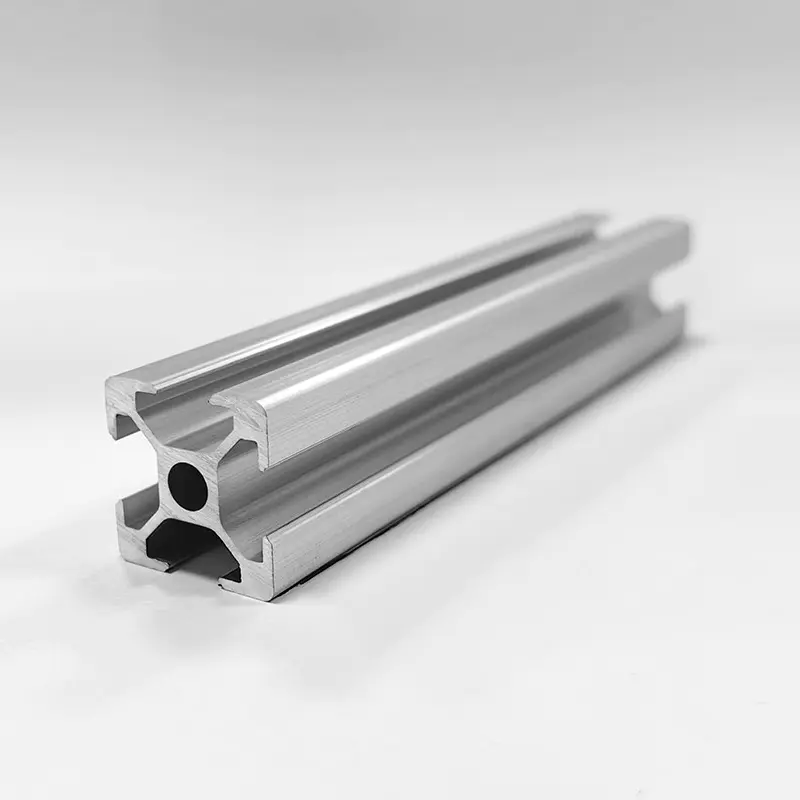
A extrusão mantém cuidadosamente o metal no estado sólido. Tarugos de ligas 6xxx são pré-aquecidos a aproximadamente 450-500°C, muito abaixo do sólido, de modo que o material se torna macio e plástico, mas nunca parcialmente fundido. É isso que permite que os títulos transversais complexos sejam empurrados através de uma matriz, mantendo tolerâncias. Como fabricante de perfis industriais de extrusão de alumínio , tratamos a temperatura do tarugo como um dos parâmetros mais controlados na prensa: muito frio e o perfil rasgado, muito quente e a qualidade da superfície degradada, e não solidus a seção começa a rachar. Para a cláusula de estrutura padrão, como a nossa Perfis de extrusão de alumínio com umidade em T série 2020 , o pré-aquecimento estável mantém a seção transversal precisa do primeiro ao último metrô.
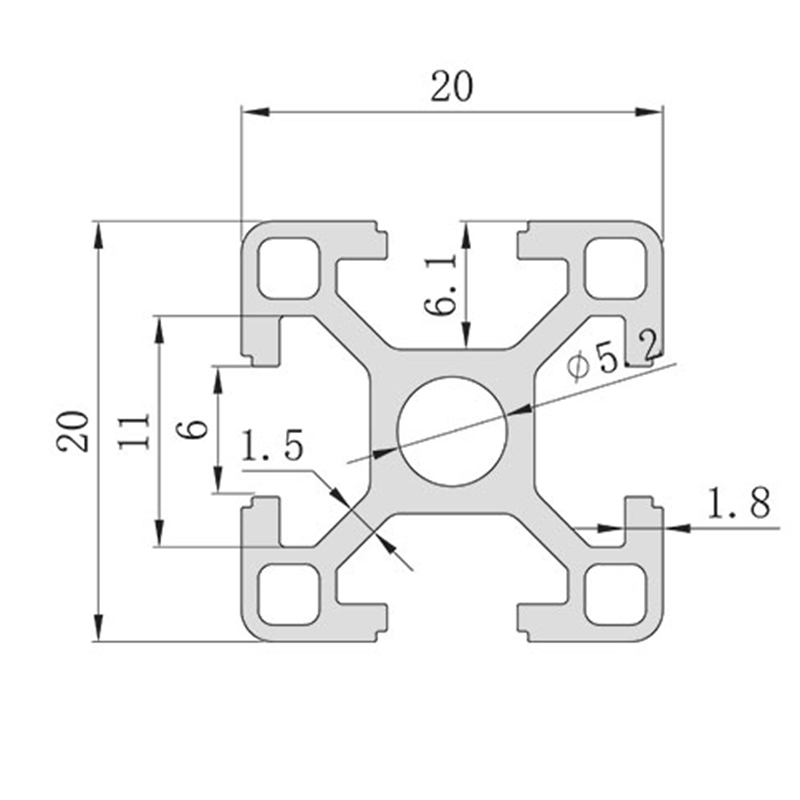 Perfil de extrusão de alumínio série OEM 2020 com design de slot T de 6 mm Fornecedores, Com é um perfil de extrusão de alumínio da série 2020 por atacado na China com design de húmido em T de 6 mm ... Ver Produto →
Solidus e líquido: como as ligas aumentam o ponto de fusão
O alumínio puro derrete a uma temperatura única acentuada. Assim que os elementos da liga são acrescentados, a transição se espalha em uma faixa. Ó solidus é a temperatura mais alta na qual a liga ainda está completamente sólida; ó liquidus é uma temperatura mais baixa quando está completamente líquido. Entre as duas fases coexistentes sólidas e líquidas, o que é normal na pesca, mas perigoso no tratamento térmico e na soldagem.
Tabela 1. Faixas de fusão típicas para ligas de alumínio comuns. As variações variam com a composição e temperamento exatos; sempre confirme com o certificado de fábrica. | Liga | Temperamento | Sólido (°C) | Líquido (°C) | Aplicação típica |
| 6063 | T5/T6 | 615 | 655 | Perfis extrudados, molduras, garrafas arquitetônicas |
| 6061 | T6 | 582 | 652 | Seções estruturais, conjuntos soldados |
| 5052 | H32 | 607 | 649 | Painéis marítimos, chapas |
| 7075 | T6 | 477 | 635 | Componentes aeroespaciais de alta resistência |
| A356 | Elenco T6 | 574 | 610 | Rodas fundidas, carcaças de bombas |
Observe a propagação: 6061 já está parcialmente fundido acima de 582°C, embora não esteja totalmente líquido até 652°C. As matrizes de extrusão ficam abaixo do solidus para evitar rachaduras a quente. No tratamento térmico, a proteção do sólido provoca uma fusão incipiente que resolve permanentemente as propriedades mecânicas da peça.
Fatores que afetam o ponto de fusão do alumínio
Diversas variáveis do mundo real alteraram o comportamento do ponto de fusão teórica no chão de fábrica.
Elementos de liga
A silêncio e o cobre envolvem a faixa de fusão mais do que qualquer outra adição comum. O eutético alumínio-silício fica em torno de 577°C com cerca de 12,6% de silício, razão pela qual a maioria das ligas fundidas permanece trabalhável em temperaturas onde as ligas forjadas ainda são sólidas. O magnésio e o zinco também deprimem o solidus, como mostra a linha 7075 na Tabela 1. A seleção da liga é, portanto, inseparável da seleção do processo.
Nível de pureza
O alumínio com 99,99% de pureza derrete em uma fração de grau de 660,32°C. Os graus de pureza comercial de 99,5-99,8% contêm vestígios de ferro e silício que ampliam a transição em alguns graus. Para a maioria dos trabalhos estruturais a diferença é insignificante, mas para brasagem e especificidades ela altera a seleção do preenchimento e os tempos de aplicação.
Camada de óxido
O óxido de alumínio derrete a aproximadamente 2.072°C, cerca de três vezes mais do que o metal abaixo dele. Durante a soldagem e brasagem, a camada deve ser quebrada ou removida, caso contrário o metal fundido não poderá molhar a junta. Durante a fusão para amizades, o filme de óxido flutua no topo e pode ser removido, mas também retém gases e inclusões se misturado ao fundido. A camada de óxido não altera o ponto de fusão do metal, mas é a principal razão pela qual o alumínio é mais difícil de soldar do que o aço.
Pressão e taxa de aquecimento
Para fins de engenharia, nem a pressão nem a taxa de aquecimento têm efeito prático no ponto de fusão do alumínio. Os efeitos de pressão aparecem apenas em pesquisas especializadas de alta pressão, e a taxa de aquecimento afetando a precisão com que você observa a transição, e não o valor de equilíbrio em si. Confie na folha de dados do material, não na leitura do pirômetro.
O que significa o ponto de fusão para perfis e esquadrias de alumínio
Por um moldura de perfil de alumínio , o ponto de fusão quase nunca é o limite do projeto. As estruturas são projetadas contra deflexão, resistência ao escoamento e rigidez da junta, e não contra fusão. A temperatura ainda é importante de duas maneiras.
Primeiro, o serviço contínuo acima de aproximadamente 250-300°C suaviza as têmperas padrão 6xxx muito antes de ocorrer a fusão: os efeitos do envelhecimento são revertidos, a resistência cai e as juntas introduzidas podem rastejar. Segundo, qualquer soldagem ou brasagem realizada em uma estrutura de fusão local que reconheça a zona afetada pelo calor. Se a estrutura de uma máquina tiver que suportar carga perto de uma junta soldada, reenvelheça após a soldagem ou redesenho a junta.
Para estruturas estruturais com vibração ou cargas pontuais, o baixo módulo de especificação do alumínio significa que a rigidez da seção faz o trabalho. Muitas vezes recomendamos recomendações de paredes mais pesadas, como perfis de alumínio com húmus em T 4040 espessados para suporte de carga em vez de compensar com ligas mais fortes, porque a estrutura se torna mais rígida sem alterar o comportamento da fusão ou as características de fusão. Ao comparar séries e classes de carga, um guia prático de engenharia para Sistemas de extrusão de alumínio com umidade em T economizou mais tempo de projeto para verificar novamente as temperaturas de fusão.
 OEM HS-8-4040B Perfil de alumínio com umidade em T 4040 com suporte de carga espessado, parede T de 2,5 mm é o atacado da China HS-8-4040B Espessado Carga T-Slot 4040 Perfil de Alumínio... Ver Produto →
Alumínio versus outros metais comuns: por que 660°C é importante
Tabela 2. Pontos de fusão aproximados de metais de engenharia comuns para comparação. | Metálico | Ponto de fusão (°C) | Ponto de fusão (°F) | Comparação com alumínio |
| Zinco | 419.5 | 787 | Inferior; protege o aço como um revestimento de galvanização |
| Magnésio | 650 | 1202 | Semelhante; usado em peças fundidas leves |
| Alumínio (puro) | 660.3 | 1220.6 | Referência |
| Latão (típico) | 900-940 | 1650-1720 | Superior; mais difícil de financiar e usinar |
| Cobre | 1084.6 | 1984 | Muito mais alto; excelente condutividade |
| Aço inoxidável | 1400-1450 | 2550-2640 | Muito mais alto; serviço de alta temperatura |
| Aço macio | 1370-1510 | 2500-2750 | Muito mais alto; inadimplência estrutural |
A consequência mais importante é económica. A faixa de fusão moderada do alumínio é exatamente o que torna a extrusão e a variedade sob pressão rápida e acessível. O aço e o aço inoxidável precisam de muito mais energia para derreter e formar, e é por isso que o trabalho estrutural pesado ainda fortalece o aço, enquanto estruturas leves, gabinetes e componentes de dissipação de calor reforçando o alumínio. O mesmo limite de temperatura significa que o alumínio não será colocado em serviço contínuo acima de aproximadamente 300°C: ele não derreterá, mas perderá a temperatura e se deformará sob carga.
Dicas práticas para trabalhar com alumínio
Coloque o ponto de fusão para funcionar no escritório de projetos, não apenas no forno:
- Trate a faixa de fusão como um limite de processo e não como um limite de projeto. A resistência ao escoamento e o comportamento de fluência governam as aplicações estruturais.
- Para montagens soldadas, use ligas 6xxx com metal de adição correspondente e confirme se a zona afetada pelo calor pode aceitar a perda de resistência.
- Para peças usinadas, o derretimento não é uma preocupação. O corte acontece bem abaixo de 660°C, mas o calor descontrolado causa desvio dimensional e desgaste da ferramenta, portanto, gera refrigeração e os avanços como qualquer trabalho de resultados.
- Nunca adivinhe uma faixa de fusão a partir de um gráfico genérico. Solicite um certificado ou folha de dados do moinho para cada aquecimento, especialmente para peças fundidas e conjuntos soldados.
- Mantenha algumas finas de alumínio longe de fontes de ignição. A pólvora de alumínio financeiramente dividida pode inflamar bem abaixo do ponto de fusão.
Nas nossas instalações de produção, o ponto de fusão decide como uma peça é feita, e não se ela pode ser fabricada. Se uma geometria tiver que ser moldada, nós resfriamos a partir do liquidus com parâmetros controlados. Se for necessário soldar, gerenciamos a entrada de calor local. Se tivermos que ser usinados, aplicamos Processamento CNC de alumínio com avanços, velocidades e fluxo de refrigerante controlado.
 Fábrica de processamento de alumínio CNC por atacado, fabricantes é um fabricante de processamento de alumínio CNC na China e um fato sobre processamento de alumínio CNC ... Ver Produto →
Saber que o alumínio puro derrete a 660,32°C é a parte fácil. A verdadeira questão de engenharia é qual liga, qual processo e qual janela de temperatura é a peça que você precisa. Comece com uma série de ligas, verifique o solidus e o liquidus e deixe o processo seguir.