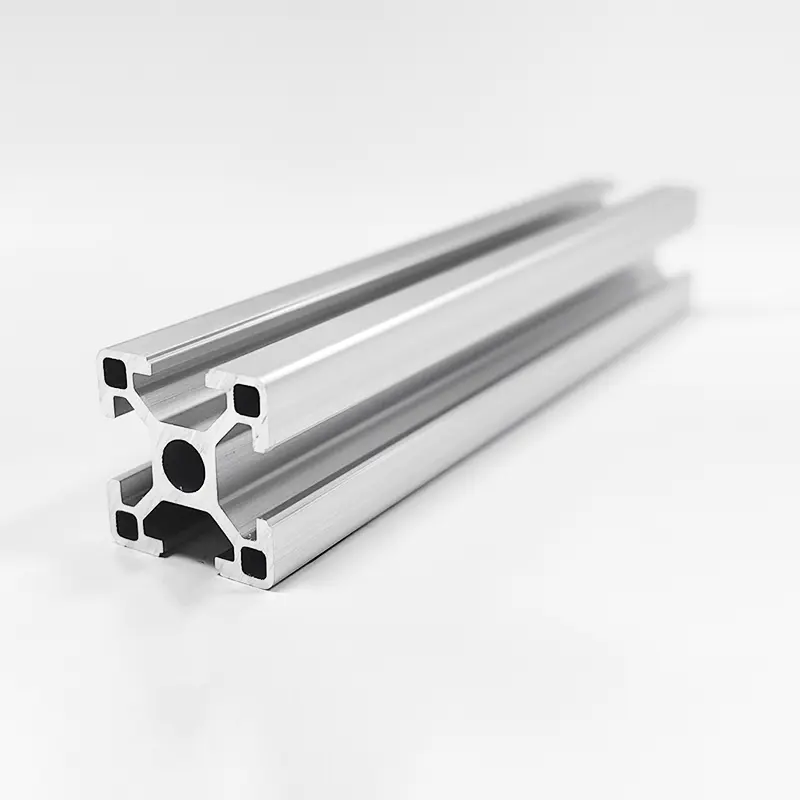
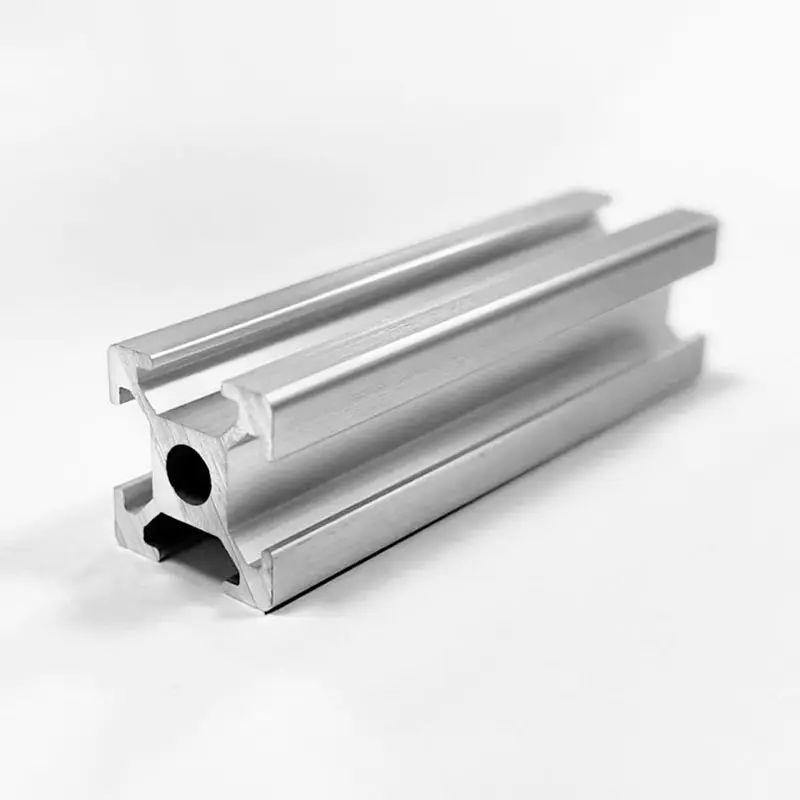
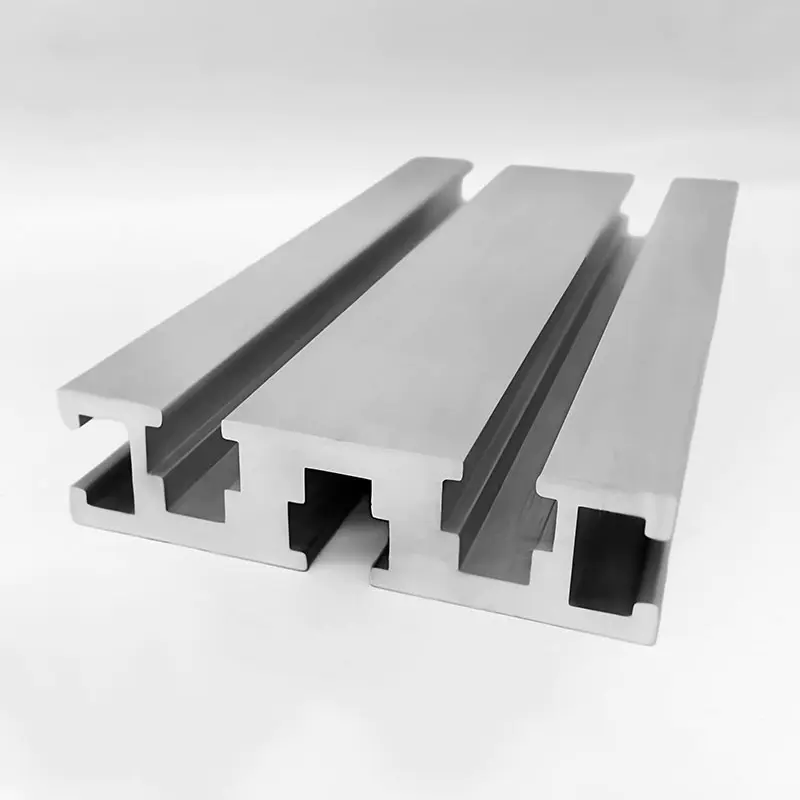
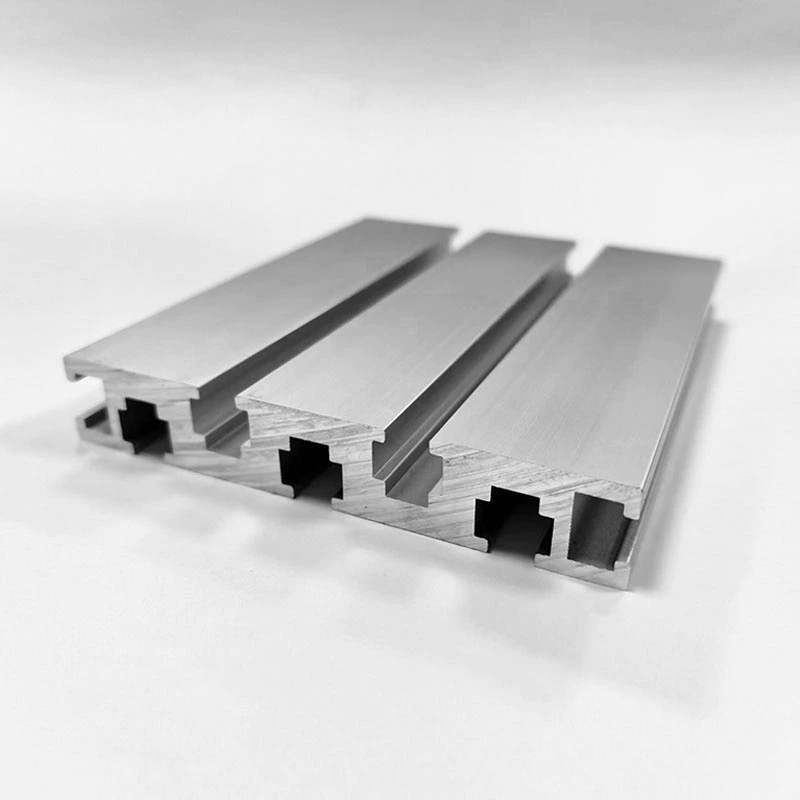
1. Introdução aos perfis de extrusão de alumínio
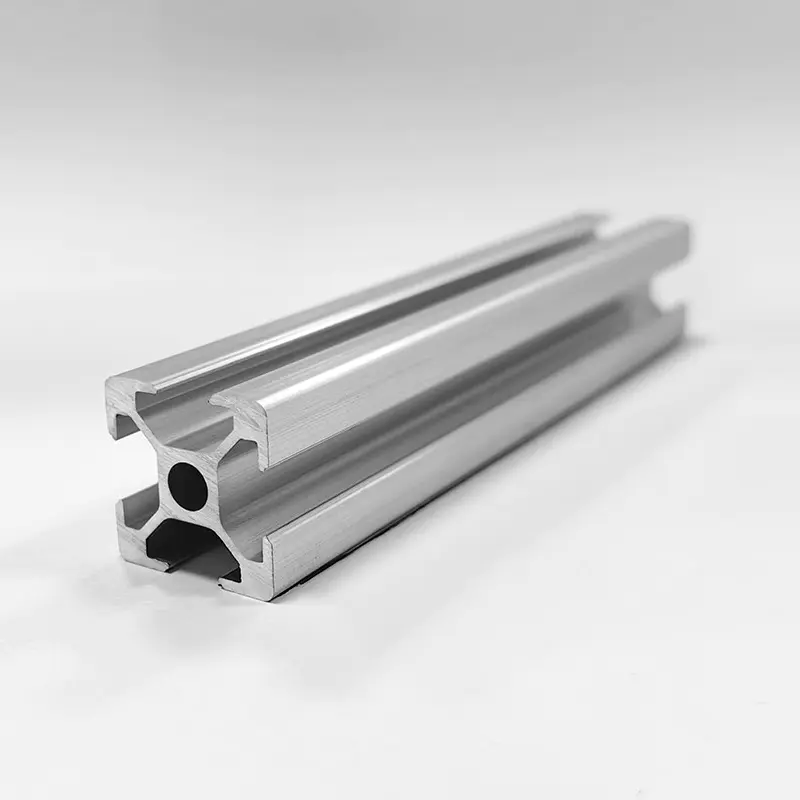
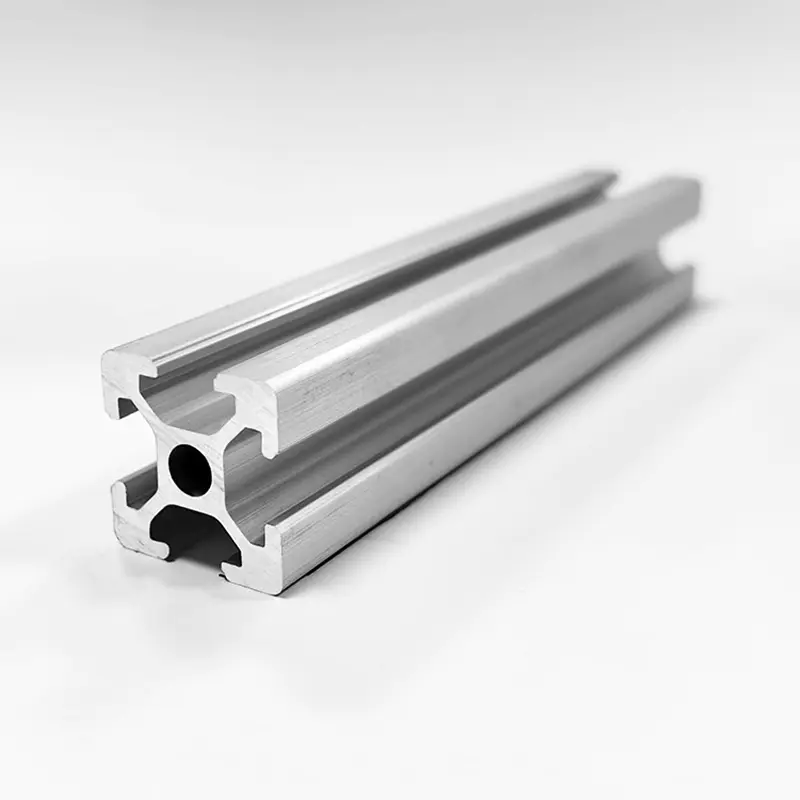
Os perfis de extrusão de alumínio tornaram-se componentes fundamentais na engenharia moderna, construção, automotiva, energia renovável e automação industrial. O processo de extrusão envolve forçar tarugos de liga de alumínio aquecidos através de uma matriz de aço moldada sob extrema pressão hidráulica. Este processo produz perfis de comprimento contínuo com seções transversais complexas e constantes que combinam características de leveza com durabilidade estrutural.
Para compradores internacionais, engenheiros estruturais e fabricantes de equipamentos originais, a seleção do perfil de extrusão de alumínio correto requer a avaliação de vários fatores críticos. As propriedades do material são ditadas pela composição da liga, têmpera do tratamento térmico, geometria da seção transversal e métodos de acabamento superficial. Escolher o tipo de liga ou a designação de têmpera errada pode levar a falhas mecânicas prematuras, degradação estética, custos de fabricação mais elevados ou desafios de montagem desnecessários.
Este guia técnico abrangente oferece uma análise comparativa aprofundada das principais ligas de alumínio arquitetônicas e estruturais, com foco específico em 6061, 6063 e 6005A. Ele divide composições químicas, resistência mecânica, estados de têmpera, desempenho de tratamento de superfície e tolerâncias de projeto para ajudar equipes de compras e engenheiros a selecionar o perfil de extrusão ideal para seus requisitos específicos de aplicação.
2. Composição Química e Metalurgia: 6061 vs. 6063 vs. 6005A
O desempenho de um perfil de extrusão de alumínio está enraizado na sua composição química. Os perfis extrudados padrão pertencem predominantemente às ligas de alumínio da série 6xxx, que apresentam magnésio e silício como principais elementos de liga. Esses elementos formam o siliceto de magnésio (Mg2Si), um composto que torna a liga tratável termicamente e responsiva ao endurecimento por precipitação.
2.1 Limites de Composição Química (Norma ASTM B221)
O equilíbrio exato de magnésio, silício, cobre, cromo e ferro define o comportamento de processamento, velocidade de extrusão, conformabilidade e resistência pós-envelhecimento de cada tipo de liga.
| Grau de liga | Silício (Si) | Ferro (Fe) | Cobre (Cu) | Manganês (Mn) | Magnésio (Mg) | Cromo (Cr) | Zinco (Zn) | Titânio (Ti) | Alumínio (Al) |
| 6061 | 0,40 - 0,80% | Máx. 0,70% | 0,15 - 0,40% | Máx. 0,15% | 0,80 - 1,20% | 0,04 - 0,35% | Máx. 0,25% | Máx. 0,15% | Equilíbrio |
| 6063 | 0,20 - 0,60% | Máx. 0,35% | Máx. 0,10% | Máx. 0,10% | 0,45 - 0,90% | Máx. 0,10% | Máx. 0,10% | Máx. 0,10% | Equilíbrio |
| 6005A | 0,50 - 0,90% | Máx. 0,35% | Máx. 0,30% | 0,09 - 0,50% | 0,40 - 0,70% | 0,10 - 0,30% | Máx. 0,20% | Máx. 0,10% | Equilíbrio |
2.2 Diferenças Metalúrgicas e Caracterização de Ligas
- Liga de alumínio 6061 : Muitas vezes referido como alumínio estrutural, o 6061 contém níveis mais elevados de magnésio e silício, juntamente com adições deliberadas de cobre (0,15 a 0,40 por cento) e cromo (0,04 a 0,35 por cento). O cobre aumenta a resistência à tração e a dureza, enquanto o cromo refina a estrutura do grão e controla a recristalização durante o tratamento térmico. No entanto, um maior teor de liga aumenta a tensão de fluxo durante a extrusão, o que limita a velocidade de extrusão e reduz a complexidade máxima da secção.
- Liga de alumínio 6063 : Amplamente reconhecido como alumínio arquitetônico, o 6063 apresenta níveis mais baixos de magnésio e silício e teor de cobre próximo de zero. Esta formulação limpa resulta em baixa resistência à deformação durante a extrusão, permitindo uma extrusão suave através de matrizes complexas com múltiplos vazios. Ela também produz espessuras de parede finas e suavidade de superfície superior, tornando-a a liga preferida para anodização.
- liga 6005A de alumínio : Posicionado intermediário entre 6061 e 6063, o 6005A incorpora conteúdo controlado de manganês e cromo para aumentar a resistência e a tenacidade sem sacrificar significativamente a capacidade de extrusão. Oferece resistência à flexão e resistência ao impacto superiores em comparação com 6063, mantendo melhor velocidade de extrusão do que 6061.
3. Comparação de propriedades mecânicas e capacidade de carga
Os engenheiros devem selecionar ligas de alumínio com base em critérios específicos de carga mecânica, como resistência ao escoamento sob tensão, resistência à tração final, alongamento e dureza superficial.
3.1 Matriz de Propriedades Mecânicas para Têmperas de Extrusão Comuns
O comportamento mecânico varia significativamente dependendo da composição da liga e do processo de tratamento térmico aplicado.
| Parâmetro de propriedade | 6063-T5 | 6063-T6 | 6061-T6 | 6005A-T6 | Aço Estrutural (Referência) |
| Resistência à tração final (MPa) | 150 - 185 | 205 - 245 | 290 - 310 | 260 - 280 | 400 - 550 |
| Força de rendimento (compensação de 0,2%, MPa) | 110 - 130 | 170 - 210 | 240 - 276 | 215 - 240 | 250 - 350 |
| Alongamento na Ruptura (%) | 8 - 12 | 10 - 14 | 8 - 12 | 8 - 10 | 20 - 25 |
| Dureza Brinell (HBW) | 60 - 65 | 73 - 80 | 95 - 100 | 85 - 90 | 120 - 160 |
| Limite de fadiga (MPa) | 60 | 69 | 96 | 85 | 180 |
| Módulo de Elasticidade (GPa) | 68.9 | 68.9 | 68.9 | 69.5 | 200 |
| Densidade (g/cm3) | 2.70 | 2.70 | 2.70 | 2.71 | 7.85 |
3.2 Análise de Carga Estrutural: 6.061 vs. 6.063
- Desempenho de rendimento e tração : 6061-T6 exibe aproximadamente 30 a 40 por cento maior resistência ao escoamento e resistência à tração final do que 6063-T6. Para estruturas estruturais, montagem de equipamentos pesados, subestruturas de chassis automotivos e treliças de suporte de carga, o 6061-T6 permite que os projetistas reduzam a espessura da parede do perfil, mantendo ao mesmo tempo as margens de segurança.
- Deflexão e Módulo Elástico : Tanto o 6061 quanto o 6063 possuem um módulo de elasticidade idêntico de aproximadamente 68,9 Gigapascais. Isto significa que sob condições de flexão elástica pura, onde a tensão não excede o limite de escoamento, os perfis feitos de 6061 e 6063 com a mesma geometria de seção transversal irão desviar exatamente na mesma quantidade. Alta resistência não aumenta a rigidez; a rigidez é governada inteiramente pelo momento de inércia da seção transversal (valor I) e pelo projeto da geometria.
- Resistência à fadiga : 6061-T6 fornece uma resistência à fadiga de 96 Megapascais em comparação com 69 Megapascais do 6063-T6. Para componentes sujeitos a cargas cíclicas dinâmicas, vibrações cíclicas ou impactos estruturais repetidos, o 6061-T6 oferece maior longevidade contra microfissuras e falhas por fadiga.
4. Tratamento térmico e designações de têmpera (T4, T5, T6)
Os perfis de extrusão de alumínio obtêm uma parte significativa de sua resistência final do endurecimento por precipitação, também conhecido como envelhecimento artificial. Compreender as designações de têmpera é fundamental ao ler desenhos de engenharia e solicitar extrusões brutas.
4.1 Explicação das têmperas de extrusão comuns
- Têmpera T4 (solução tratada termicamente e envelhecida naturalmente) : O perfil de alumínio é tratado termicamente em solução a temperaturas elevadas, temperado e deixado envelhecer naturalmente à temperatura ambiente até uma condição substancialmente estável. Os perfis T4 retêm excelente conformabilidade a frio, ductilidade e capacidade de dobra, tornando-os adequados para dobramento a frio pós-extrusão, alongamento ou operações de conformação severas.
- Têmpera T5 (resfriado a partir de temperatura elevada e envelhecido artificialmente) : O perfil sai da matriz de extrusão em temperaturas acima do limite de solução (cerca de 500 graus Celsius), passa por um rápido resfriamento de ar ou têmpera por névoa de água logo na mesa de saída da prensa e é subsequentemente colocado em um forno de envelhecimento artificial (normalmente de 175 a 195 graus Celsius por 4 a 8 horas). A têmpera T5 minimiza a distorção térmica e a tensão residual interna, tornando-a ideal para formas arquitetônicas de paredes finas, caixilhos de portas e perfis de parede cortina onde a estabilidade dimensional é fundamental.
- Têmpera T6 (solução tratada termicamente e envelhecida artificialmente) : Os perfis passam por uma têmpera intensiva com água forçada imediatamente após saírem da prensa de extrusão ou são reaquecidos em um forno de solução off-line, temperados rapidamente em água e depois envelhecidos artificialmente em um forno de aquecimento. O revenido T6 atinge o máximo endurecimento por precipitação da fase Mg2Si, proporcionando máxima resistência à tração, dureza e resistência ao desgaste.
4.2 Matriz Comparativa de Características de Têmpera
| Estado de temperamento | Processo de têmpera | Envelhecimento Artificial | Nível de força | Estabilidade Dimensional | Desempenho de dobra a frio |
| T4 | Água rápida/ventilador | Nenhum (idade natural) | Moderado | Moderado | Excelente |
| T5 | Ar forçado/névoa | Sim (Forno Padrão) | Médio-alto | Excelente | Justo |
| T6 | Têmpera Intensa com Água | Sim (Forno Estendido) | Máximo | Bom a justo | Limitado |
5. Tecnologias de acabamento e revestimento de superfície
Os perfis de alumínio extrudado desenvolvem naturalmente uma fina película passiva de óxido de alumínio (5 a 10 nanômetros de espessura) quando expostos ao oxigênio. No entanto, ambientes industriais, marítimos, arquitetônicos e decorativos exigem tratamentos de superfície projetados para aumentar a resistência à corrosão, ao desgaste, à uniformidade de cores e ao isolamento elétrico.
5.1 Anodização (Oxidação Eletroquímica)
A anodização é um processo de conversão eletroquímica que engrossa o revestimento natural de óxido de alumínio em uma camada anódica integrada, dura e porosa. O perfil é submerso como ânodo em um banho eletrolítico de ácido sulfúrico enquanto é aplicada corrente elétrica direta.
- Espessura da Camada : A anodização arquitetônica padrão varia de 10 a 15 mícrons para uso interno/externo moderado e 20 a 25 mícrons para exposição atmosférica marítima ou industrial pesada (Qualanod Classe 20/25).
- Coloração : O filme de óxido poroso pode ser colorido por meio de tingimento eletrolítico usando sais metálicos (como estanho ou cobalto) para produzir tons de champanhe, bronze, bronze escuro e preto, ou por imersão em banho de corante orgânico.
- Adequação da liga : 6063 é a principal liga para anodização devido ao seu baixo teor de ferro e cobre, produzindo uma aparência metálica brilhante, transparente e uniforme. Em contraste, 6061 anodiza para uma tonalidade acinzentada ligeiramente mais escura devido às partículas constituintes de cobre e cromo.
5.2 Revestimento eletrostático em pó
O revestimento em pó envolve a pulverização de pó de polímero termoendurecível seco carregado eletrostaticamente sobre um perfil de extrusão de alumínio totalmente pré-tratado. O perfil é então cozido em forno de cura a 180 a 200 graus Celsius, derretendo e reticulando o pó em uma camada protetora contínua.
- Espessura do revestimento : A espessura padrão do filme seco varia entre 60 e 120 mícrons.
- Padrões : Os revestimentos arquitetônicos de alto desempenho atendem às especificações AAMA 2603, AAMA 2604 ou AAMA 2605 (Qualicoat Classe 1, 2 ou 3).
- Vantagens : Disponibilidade ilimitada de cores (paleta de correspondência de cores RAL), diversas opções de brilho (fosco, acetinado, alto brilho), acabamentos texturizados, excelente resistência ao impacto e eliminação de emissões de solventes orgânicos (sem VOC).
5.3 Revestimento Eletroforético (E-Coating)
A eletroforese combina a anodização com um acabamento secundário de resina solúvel em água eletrodepositada. Após a anodização padrão, o perfil úmido é imerso em um tanque de revestimento acrílico ou epóxi sob corrente elétrica direta, que deposita uma película de polímero uniforme dentro e sobre os poros anódicos antes da cura térmica.
- Características : A espessura da camada combinada é normalmente de 15 a 25 mícrons. Ele oferece alta suavidade de superfície, brilho metálico ultra claro, alta dureza (dureza de lápis de até 3H a 4H) e resistência superior a produtos químicos e à névoa salina em comparação com a anodização padrão.
5.4 Revestimento líquido de PVDF (fluoreto de polivinilideno)
Os sistemas de tinta líquida PVDF, comumente chamados de nomes comerciais como Kynar 500 ou Hylar 5000, utilizam tecnologia de resina de fluoropolímero misturada com pigmentos cerâmicos duráveis. Aplicados como um sistema multicamadas (primer, camada colorida e acabamento transparente opcional), os revestimentos PVDF oferecem alta resistência à degradação atmosférica.
- Desempenho : Atende aos critérios de desempenho AAMA 2605. Apresenta resistência superior à radiação ultravioleta, escamação, desbotamento da cor, chuva ácida e névoa salina marinha.
- Aplicação Primária : Paredes arquitetônicas de arranha-céus, edifícios monumentais e instalações industriais costeiras expostas a condições climáticas severas.
5.5 Matriz de Especificações Técnicas de Tratamento de Superfície
| Método de tratamento | Espessura Típica | Resistência à corrosão (teste de névoa salina) | Estabilidade UV e de cor | Arranhões e dureza | Preferência de liga primária |
| Anodizar transparente | 10 - 25 mícrons | Excelente (1,000 hours) | Excelente | Muito alto (8-9 Mohs) | 6063 (melhor clareza) |
| Revestimento em Pó | 60 - 120 mícrons | Muito bom (1.000 - 3.000 horas) | Bom a Excelente | Moderado to High | 6063, 6061, 6005A |
| Eletroforese | 15 - 25 mícrons | Superior (2.000 horas) | Excelente | Alto (3H - 4H) | 6063 |
| Revestimento PVDF | 30 - 45 mícrons | Excepcional (4.000 horas) | Máximo / Unmatched | Moderado | 6063, 6061, 6005A |
6. Tolerâncias de extrusão, regras de projeto e engenharia de matrizes
Projetar um perfil de extrusão de alumínio eficiente requer a compreensão da geometria do perfil, distribuição da espessura da parede, equilíbrio simétrico de peso e tolerâncias de fabricação. O projeto adequado reduz o desgaste da matriz, evita a distorção do fluxo de material e minimiza os custos de produção.
6.1 Padrões de Tolerância Dimensional
A produção internacional de extrusões de alumínio segue tolerâncias dimensionais padronizadas definidas por organizações como ASTM (Sociedade Americana de Testes e Materiais) e EN (Comitê Europeu de Padronização).
- ASTM B221/ANSI H35.2 : Rege as tolerâncias dimensionais para perfis sólidos, semi-ocos e ocos de alumínio extrudado na América do Norte.
- EN 755-9 e EN 12020-2 : Define tolerâncias de precisão padrão para extrusões arquitetônicas e de engenharia europeias. A EN 12020-2 aplica-se especificamente a perfis estruturais de alta precisão que exigem tolerâncias de ajuste apertadas.
6.2 Princípios Chave de Projeto de Extrusão
- Espessura Uniforme da Parede : Transições abruptas entre seções grossas e finas causam taxas de resfriamento desiguais durante a extrusão. Seções finas esfriam rapidamente e contraem mais rapidamente, resultando em empenamento do perfil, marcas de afundamento em superfícies externas visíveis e tensão residual interna. As zonas de transição devem incorporar raios graduais em vez de mudanças graduais.
- Fluxo de matriz simétrico : As formas transversais devem ser tão simétricas quanto possível em relação às linhas centrais verticais e horizontais. Formas assimétricas causam velocidade irregular de fluxo de material através da área da matriz de aço, levando à torção e curvatura do perfil.
- Raios de canto : Evite cantos internos e externos afiados de 90 graus. A incorporação de um raio mínimo de 0,5 a 1,0 milímetro nos cantos internos reduz as concentrações de tensão tanto no aço da matriz de extrusão quanto no perfil de alumínio acabado.
- Limite de proporção de língua : A proporção da língua refere-se à largura de um canal aberto em relação à sua profundidade. Canais profundos e estreitos aumentam a força na lingueta da matriz de aço, aumentando o risco de quebra da matriz. As proporções de língua geralmente devem ser mantidas abaixo de 3:1 para extrusões padrão, embora proporções de até 5:1 possam ser alcançadas usando aços para ferramentas de matrizes especializados.
7. Fabricações, Usinagem CNC e Técnicas de Montagem
A maioria dos perfis industriais de alumínio exige fabricação pós-extrusão, incluindo corte em comprimentos precisos, perfuração, fresamento, rosqueamento, dobra e união antes da instalação nos conjuntos finais.
7.1 Características de usinagem CNC de precisão
- Usinabilidade de 6061-T6 : Alta dureza estrutural (95 HBW) permite fresamento, torneamento e furação CNC em alta velocidade. Os cavacos se quebram perfeitamente na aresta da ferramenta de corte, evitando a formação de arestas postiças e produzindo acabamentos superficiais usinados superiores.
- Usinabilidade de 6063-T5/T6 : A dureza mais baixa (60 a 75 HBW) torna o 6063 mais propenso a lascas pegajosas que podem aderir às ferramentas de corte se as velocidades de corte, taxas de avanço e lubrificação de resfriamento não forem controladas adequadamente. Fresas de topo de geometria de alumínio de canal único ou dois canais de alta velocidade com canais polidos são recomendadas para usinagem de 6063.
7.2 Tecnologias de União e Soldagem
As extrusões de alumínio podem ser unidas usando fixadores mecânicos, colagem estrutural ou métodos de soldagem térmica.
- Soldagem a arco de gás tungstênio (GTAW / TIG) e soldagem a arco de metal a gás (GMAW / MIG) : 6061 e 6063 são ligas tratáveis termicamente. Durante a soldagem, a entrada de calor localizada cria uma Zona Afetada pelo Calor (ZTA) adjacente ao cordão de solda. A HAZ experimenta recozimento localizado, reduzindo a resistência mecânica nessa zona em aproximadamente 30 a 50 por cento em comparação com os valores do metal original. Os cálculos estruturais devem levar em conta esta redução de resistência, ou o tratamento térmico e o envelhecimento da solução pós-solda devem ser aplicados. As ligas de enchimento recomendadas incluem 4043 (Al-Si) para aplicações gerais ou 5356 (Al-Mg) para maior ductilidade da junta e correspondência de cores de anodização pós-soldagem.
- Soldagem por Fricção e Mistura (FSW) : A soldagem por fricção é uma técnica de união em estado sólido que utiliza uma ferramenta rotativa para gerar calor friccional, unindo plasticamente perfis de alumínio sem derreter o material. O FSW evita trincas a quente, porosidade e grave degradação da resistência da HAZ, tornando-o ideal para unir conjuntos de painéis extrudados largos em vagões, bandejas de baterias e conveses marítimos.
8. Matriz de seleção técnica por aplicação na indústria
Para auxiliar os engenheiros de projeto e gerentes de compras na seleção da combinação ideal de liga, têmpera e acabamento, a matriz abaixo destaca as especificações de perfis recomendadas para os principais setores industriais.
| Setor de aplicativos | Aplicação Específica | Liga e têmpera recomendadas | Acabamento de Superfície Primária | Principal driver de engenharia |
| Edifício Arquitetônico | Molduras de janelas, portas, fachadas, fachadas de lojas | 6063-T5/6063-T6 | Anodizado (15-25um) / Revestimento em pó / PVDF | Estética superior, geometria oca complexa, resistência à corrosão |
| Energia Solar e Renovável | Estruturas de montagem de painel solar, trilhos rastreadores | 6005A-T6/6061-T6 | Transparente anodizado (10-15um) | Alta relação resistência-peso, resistência à carga de vento, montagem rápida em campo |
| Automotivo e veículos elétricos | Estruturas do compartimento da bateria, vigas de proteção, barras de tejadilho | 6061-T6/6005A-T6 | Conversão sem cromato/revestimento eletrônico | Absorção de energia de impacto, alto limite de escoamento, soldabilidade |
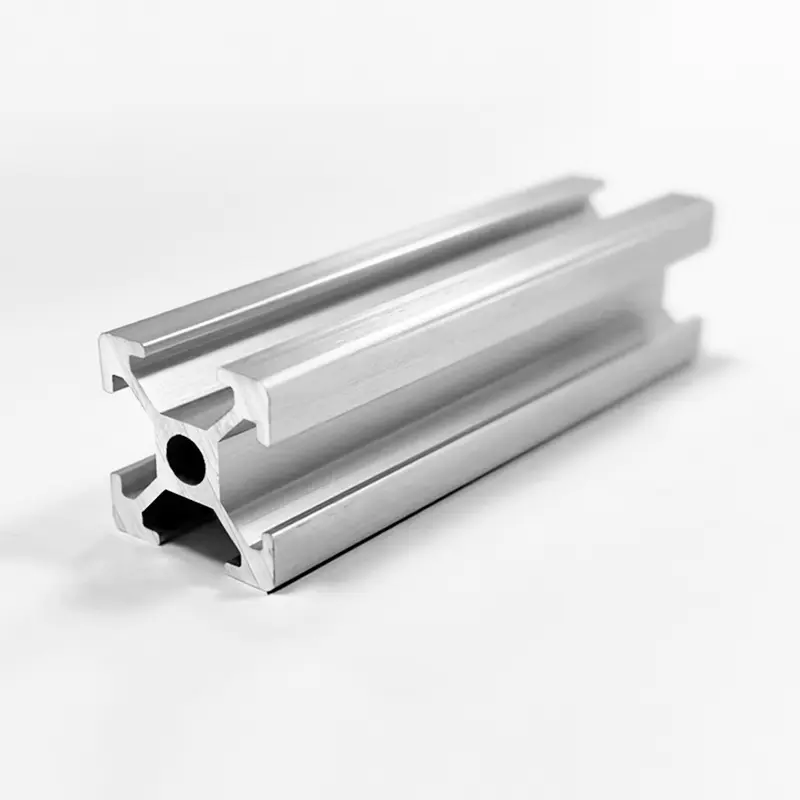
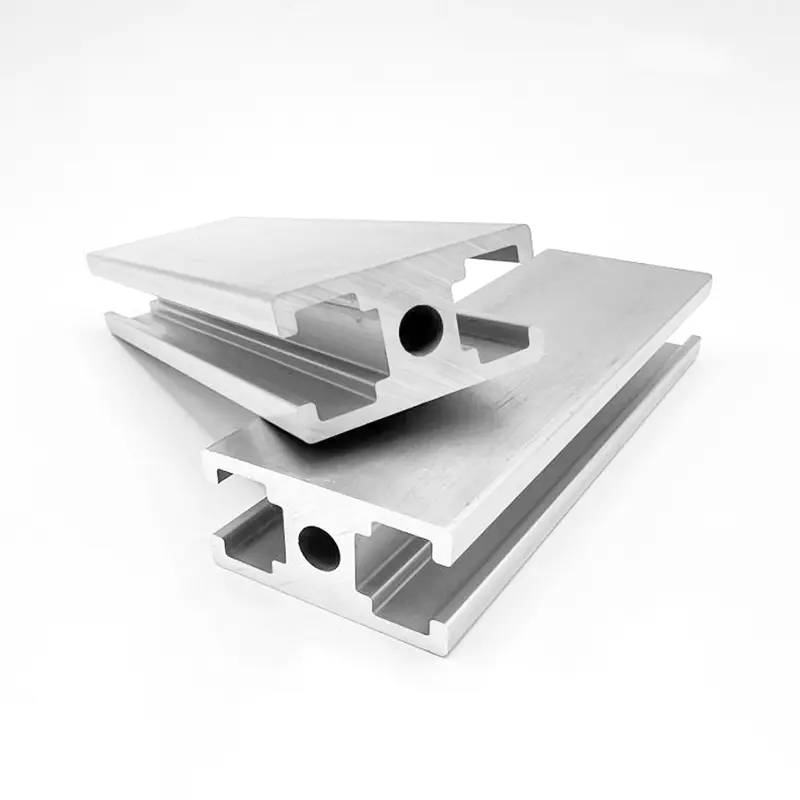
| Automação Industrial | Estrutura modular com ranhura em T, guias de transporte, pórticos robóticos | 6063-T6/6061-T6 | Transparente Anodizado | Tolerâncias dimensionais precisas, resistência a arranhões superficiais, rigidez estrutural |
| Eletrônicos e HVAC | Dissipadores de calor LED, gabinetes de inversores, trocadores de calor | 6063-T5 | Anodizado / Eletroforese | Alta condutividade térmica (1200 W/m·K), extrusabilidade de aletas finas |
| Transporte e Marinha | Pisos de carrocerias de caminhões, passarelas de barcos, estruturas internas de ferrovias | 6061-T6/6005A-T6 | Revestimento em pó de grau marítimo / anodizado | Resistência à corrosão em ambientes de cloreto, resistência à fadiga dinâmica |
Perguntas frequentes
FAQ 1: Qual é a principal diferença entre os perfis de extrusão de alumínio 6061 e 6063?
A principal diferença está na composição química, resistência e desempenho de acabamento superficial. 6061 contém níveis mais elevados de magnésio e silício, juntamente com adição de cobre e cromo. Isso torna o 6061-T6 aproximadamente 30 a 40 por cento mais forte que o 6063-T6, tornando-o ideal para aplicações estruturais de suporte de carga pesada. Em contraste, o 6063 tem uma composição mais limpa com baixo teor de cobre, oferecendo extrusabilidade excepcional em formas complexas ou de paredes finas e produzindo um acabamento superficial anodizado superior para aplicações arquitetônicas.
FAQ 2: Por que a liga 6063 é preferida à 6061 para perfis arquitetônicos anodizados?
O alumínio 6063 praticamente não contém cobre e tem baixo teor de ferro, permitindo formar um filme de óxido anódico altamente uniforme, transparente e brilhante quando processado eletroliticamente. 6061 contém cobre (0,15 a 0,40 por cento) e cromo, que formam partículas de fase microconstituintes que dispersam a luz, resultando em uma aparência ligeiramente mais escura, acinzentada ou manchada após a anodização. Para componentes arquitetônicos visuais, o 6063 oferece consistência de superfície e brilho de cores superiores.
FAQ 3: Como a designação da têmpera afeta o desempenho de um perfil de alumínio?
As designações de têmpera indicam o tratamento térmico e processamento mecânico aplicado ao perfil de alumínio. Por exemplo, a têmpera T4 oferece resistência moderada com alta ductilidade, tornando-a adequada para perfis que requerem flexão a frio pós-extrusão. A têmpera T5 é produzida por têmpera a ar na prensa de extrusão seguida de envelhecimento artificial, proporcionando boa resistência e estabilidade dimensional com mínima distorção térmica. A têmpera T6 envolve têmpera agressiva em água e envelhecimento artificial prolongado, alcançando máxima resistência à tração e dureza para estruturas de suporte de carga.
FAQ 4: Os perfis de extrusão de alumínio podem substituir o aço estrutural em estruturas de suporte de carga?
Sim, as extrusões de alumínio podem substituir o aço estrutural em muitas aplicações de suporte de carga, oferecendo uma redução de peso de aproximadamente 60%. Embora o alumínio tenha cerca de um terço da densidade e do módulo de elasticidade do aço (68,9 GPa vs 200 GPa), os engenheiros estruturais podem compensar a menor rigidez aumentando a profundidade da seção transversal do perfil e otimizando o momento de inércia da seção. O alumínio também oferece resistência natural à corrosão, reduzindo os custos de manutenção a longo prazo associados à proteção contra ferrugem do aço.
FAQ 5: O que causa empenamento ou torção em perfis de alumínio extrudado durante a fabricação?
O empenamento e a torção normalmente resultam da velocidade irregular do fluxo do metal através da área da matriz de extrusão, do resfriamento não uniforme nas seções transversais assimétricas à medida que o perfil sai da matriz ou do alívio desigual da tensão durante o alongamento. Projetar perfis com espessura de parede uniforme, simetria de seção transversal equilibrada e raios de transição adequados ajuda a garantir o fluxo uniforme do material e o resfriamento uniforme, mantendo tolerâncias estreitas de retilinidade dimensional.
Referências e padrões da indústria
- ASTM B221/B221M : Especificação padrão para barras, hastes, fios, perfis e tubos extrudados de alumínio e liga de alumínio. ASTM Internacional, West Conshohocken, PA.
- EN 755 (Partes 1-9) : Alumínio e Ligas de Alumínio - Barra/Barra Extrudada, Tubo e Perfis. Comité Europeu de Normalização (CEN), Bruxelas.
- EN 12020 (Partes 1-2) : Alumínio e Ligas de Alumínio - Perfis Extrudados de Precisão em Ligas EN AW-6060 e EN AW-6063. Comité Europeu de Normalização (CEN), Bruxelas.
- A Associação do Alumínio : Padrões e dados de alumínio (ASD) , Washington, DC
- AAMA 2605 : Especificação voluntária, requisitos de desempenho e procedimentos de teste para revestimentos orgânicos de desempenho superior em extrusões e painéis de alumínio. Aliança da Indústria de Fenestração e Envidraçamento (FGIA).
- ASM Internacional : Manual ASM, Volume 2: Propriedades e Seleção: Ligas Não Ferrosas e Materiais para Fins Especiais. ASM Internacional, Parque de Materiais, OH.